Khi van có đường kính lớn bị hỏng tại chỗ, nguyên nhân gốc rễ thường có thể bắt nguồn từ giai đoạn gia công hơn là do vật liệu bịt kín. Thân van không tròn, mặt bích không còn phẳng hoặc bề mặt bịt kín có độ nhám sẽ bị rò rỉ dưới áp suất làm việc cho dù van được lắp ráp cẩn thận đến đâu. Sự phụ thuộc tiềm ẩn đó là lý do tại sao những người mua có kinh nghiệm coi chất lượng gia công là tiêu chí sàng lọc đầu tiên của họ khi chọn nhà sản xuất van cho các dây chuyền có đường kính lớn.
Kết luận cốt lõi: độ chính xác gia công, không chỉ cấp vật liệu, quyết định liệu một van lớn có giữ được áp suất định mức và đạt được tuổi thọ sử dụng dự kiến hay không. Chỉ định các dung sai có thể đo được đối với độ đảo của lỗ khoan, độ phẳng của mặt bích và độ nhám bề mặt, đồng thời yêu cầu dữ liệu kiểm tra được ghi lại trước khi chấp nhận giao hàng.
Tính chất vật lý của các van lớn khuếch đại các lỗi gia công nhỏ. Độ lệch 0,10 mm sẽ vô hại trên van 2 inch sẽ trở thành vấn đề về bịt kín trên van 400 mm hoặc lớn hơn, vì chu vi bịt kín dài hơn và lỗi phân bố không đều trên nó. Kết quả là áp lực tiếp xúc không đồng đều, ghế bị mòn sớm và lực tác động cao hơn. Bốn lĩnh vực đáng được quan tâm nhất trong bất kỳ dự án van lớn nào:
Các vật đúc lớn giải phóng ứng suất dư khi kim loại bị loại bỏ và phần thân bị biến dạng. Một quy trình đáng tin cậy cho phép sự thư giãn này bằng cách gia công theo hai giai đoạn: cắt thô, sau đó là cắt hoàn thiện trên cùng một thiết lập.
Mặt bịt kín trong các van có đế kim loại lớn thường được chỉ định ở Ra 1,6 đến 3,2 µm. Bề mặt gồ ghề hơn sẽ giữ lại các hạt, đẩy nhanh quá trình xói mòn mặt tựa và tăng mô-men xoắn đột phá.
Lỗ dẫn hướng bộ phận đóng và lỗ đối diện phải có chung đường tâm trong giới hạn chặt chẽ. Độ lệch hiển thị dưới dạng dính, mòn không đều và rò rỉ bên trong.
Gia công để lộ ra độ xốp, tạp chất xỉ và các biến thể về độ cứng mà không thể nhìn thấy được trên vật đúc thô. Kiểm tra bằng siêu âm hoặc thuốc nhuộm sau quá trình gia công thô là cách duy nhất để phát hiện sớm.
Trong các dịch vụ bùn mài mòn, các kỹ sư ngày càng sử dụng van nhúm đường kính lớn chính xác vì chúng làm giảm số lượng bề mặt được gia công chính xác có thể bị hỏng. Thân kim loại là một lỗ khoan thẳng và ống bọc đàn hồi giúp hấp thụ sự mài mòn và tạo ra vòng đệm, do đó các khu vực gia công quan trọng được giới hạn ở các mặt bích đỡ ống bọc.
 Nhà cung cấp, công ty van kẹp đường kính lớn - Nhà sản xuất van bơm An Huy Fengchi Fengchi là nhà cung cấp và công ty Van kẹp đường kính lớn ở Trung Quốc, Bán buôn Van kẹp đường kính lớn trực tuyến, So với... Xem sản phẩm →
Yêu cầu nhà cung cấp về "độ chính xác cao" sẽ kém hiệu quả hơn so với việc xác định các giới hạn thực tế, có thể đo lường được. Các phạm vi sau đây thường được sử dụng trong sản xuất van công nghiệp lớn với đường kính danh nghĩa từ DN 300 đến DN 1200:
| tính năng | Phạm vi điển hình | Tại sao nó quan trọng |
|---|---|---|
| Thân khoan hết | 0,05–0,15 mm | Ngăn chặn áp suất bịt kín không đồng đều xung quanh bộ phận đóng |
| Độ phẳng mặt bích | 0,10 mm trên 300 mm | Tránh rò rỉ mặt bích và tải bu lông không đồng đều |
| Niêm phong độ nhám bề mặt | Ra 1,6–3,2 µm | Giảm mài mòn chỗ ngồi và bẫy hạt |
| Độ đồng tâm của lỗ thân | ≤ 0,05mm | Đảm bảo truyền động trơn tru và nén đều |
| Độ dày tường đồng đều | ± 10% danh nghĩa | Duy trì mức áp suất và trọng lượng vật đúc phù hợp |
Nếu van là thiết kế van kẹp, độ tròn của lỗ khoan và sự căn chỉnh mặt bích cũng quyết định liệu ống bọc có thể được lắp đặt mà không bị xoắn và kẹp hay không. Tham khảo ý kiến Hướng dẫn định cỡ van kẹp đường kính lớn để chuyển đổi áp suất dịch vụ, tốc độ dòng chảy và kích thước đường ống của bạn thành kích thước thân chính xác trước khi bạn yêu cầu báo giá.
Những lỗi gia công tốn kém nhất là những lỗi được phát hiện muộn. Biểu đồ bên dưới so sánh chi phí tương đối của việc phát hiện lỗi gia công trong một van lớn ở các giai đoạn khác nhau của dự án với chi phí kiểm tra trong quá trình được coi là một đơn vị:
Ý nghĩa thực tế rất đơn giản. Một nhà sản xuất đo độ đảo và độ phẳng của lỗ trong khi bộ phận vẫn được kẹp có thể hiệu chỉnh độ lệch trong vài phút. Khiếm khuyết tương tự được tìm thấy trên van đã lắp ráp đòi hỏi phải tháo rời, gia công lại và kiểm tra áp suất mới, thậm chí có thể làm hỏng thân van khi hết dung lượng gia công. Sau khi van được lắp đặt, mỗi giờ ngừng hoạt động sẽ được nhân với sản lượng bị mất, đó là lý do tại sao các nhà khai thác nước và khai thác mỏ hiện nay yêu cầu hồ sơ kiểm tra thực tế trước khi vận chuyển.
Ba chỉ số ẩn đáng để xác minh với nhà cung cấp của bạn:
Các hư hỏng liên quan đến gia công không được phân bổ đồng đều giữa các ngành. Biểu đồ hình tròn bên dưới cho thấy tỷ lệ lắp đặt van đường kính lớn gần đúng trong đó chất lượng gia công là yếu tố độ tin cậy vượt trội, dựa trên dữ liệu dự án công nghiệp hiện tại:
Khai thác nổi bật vì chất lỏng mang chất rắn. Trong một dây chuyền bùn lớn, bất kỳ chỗ rò rỉ nào cũng bị xói mòn nhanh chóng và lan rộng, đồng thời bề mặt ghế có độ hoàn thiện kém có thể bị hỏng trong vòng vài tuần. Van cổng dao bùn và van kẹp được sử dụng trong các dây chuyền này vì mặt ngồi được gia công và ống lót có thể thay thế được thiết kế để tiếp xúc nhiều lần với môi trường mài mòn.
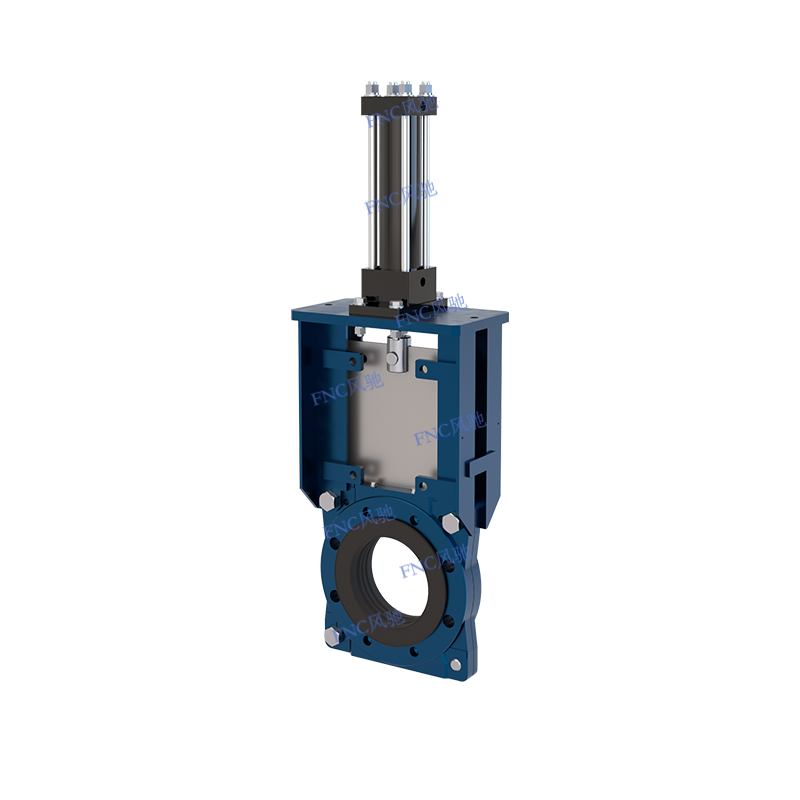 Nhà cung cấp, công ty van cổng dao KGV-D - Nhà sản xuất van bơm An Huy Fengchi Fengchi là Nhà cung cấp và Công ty van cổng dao KGV-D tại Trung Quốc, Bán buôn van cổng dao KGV-D trực tuyến, Cổng dao bùn FNC... Xem sản phẩm →
Một trình tự sản xuất có kỷ luật trông có vẻ đơn giản nhưng lại rất tốn kém nếu sao chép. Bốn giai đoạn xác định chất lượng cuối cùng của bất kỳ thân van lớn nào và mỗi giai đoạn sẽ bổ sung thêm giá trị có thể đo lường được cho dự án:
Thành phần hóa học, độ cứng và kiểm tra độ xốp bằng siêu âm. Việc loại bỏ vật đúc bị lỗi ở đây sẽ tránh được mọi chi phí gia công tiếp theo.
Loại bỏ ứng suất dư để thân máy không bị biến dạng trong quá trình gia công cuối cùng hoặc sau khi lắp đặt dưới áp lực.
Cắt thô, để phần thân thư giãn, sau đó hoàn thiện các mặt lỗ khoan và mặt bích trong một lần thiết lập. Đo độ đảo và độ nhám trước khi tháo kẹp.
Thử nghiệm vỏ và đế thủy tĩnh theo tiêu chuẩn hiện hành, với các giá trị thực tế được ghi lại và truy tìm thông số nhiệt đúc.
Logic ROI rất đơn giản: trả nhiều hơn một chút cho thân máy được gia công theo nguyên tắc này sẽ loại bỏ chi phí nhân lên sau này. Trong mạch bùn, van nhúm vận hành bằng không khí đường kính lớn mang lại lợi thế kinh tế hơn nữa vì ống bọc ngoài là bộ phận duy nhất dễ bị mòn; nó có thể được thay thế mà không cần gia công lại và không cần tháo thân ra khỏi đường ống.
 Nhà cung cấp, Công ty Van Pinch vận hành bằng không khí có đường kính lớn - Máy bơm Fengchi An Huy Fengchi là nhà cung cấp và công ty Van kẹp vận hành bằng không khí đường kính lớn ở Trung Quốc, Bán buôn Van kẹp vận hành bằng không khí đường kính lớn trên... Xem sản phẩm →
Trước khi đặt hàng, hãy xác minh rằng nhà cung cấp có thể biện minh cho những tuyên bố về dung sai của mình. Bước thiết thực nhất là sắp xếp kiểm toán nhà máy : xem xét máy công cụ, thiết bị kiểm tra và hồ sơ thực tế của lô gần đây. Nhà sản xuất có thể chỉ cho bạn quy trình hầu như sẽ luôn cung cấp van tốt hơn nhà sản xuất chỉ hiển thị danh mục.
Chất lượng gia công tiếp tục ảnh hưởng đến việc bảo trì sau khi lắp đặt van. Một số nguyên tắc tạo nên sự khác biệt giữa van ít bảo trì và sự cố tái diễn:
Về mặt tuân thủ, hãy kết hợp các chứng nhận của nhà sản xuất với khu vực pháp lý dự án của bạn: ISO 9001 cho hệ thống quản lý chất lượng, dấu CE theo Chỉ thị Thiết bị Áp lực cho các dự án Châu Âu và các chứng chỉ kiểm tra thủy tĩnh được ghi lại cho mỗi van. Nếu vật liệu thân van quan trọng về mặt an toàn, hãy yêu cầu chứng chỉ vật liệu EN 10204 loại 3.1 để nhiệt đúc vẫn có thể theo dõi được từ xưởng đúc đến van đã lắp đặt.
Chất lượng gia công không thể nhìn thấy được trong ảnh chụp thành phẩm nhưng nó quyết định tuổi thọ sử dụng trong vài năm đầu tiên. Đặt những câu hỏi phù hợp về dung sai, kiểm tra và kỷ luật quy trình, đồng thời chọn nhà sản xuất có thể chứng minh cả hai - bởi vì trong các van có đường kính lớn, thân máy được gia công là nền tảng mà mọi bộ phận khác phụ thuộc vào.

Phone: +86-136 7173 4086

Tel: +86-563 5033 866

Email: red@pinchvalves.com.cn

Địa chỉ:


 VN

